Pfannenofen (LF) Systeme
Pfannenofen-Deckel — hochtemperaturbeständig, kundenspezifische Konstruktion und Fertigung. DNL fertigt die wassergekühlte Stahlkonstruktion des Deckels.
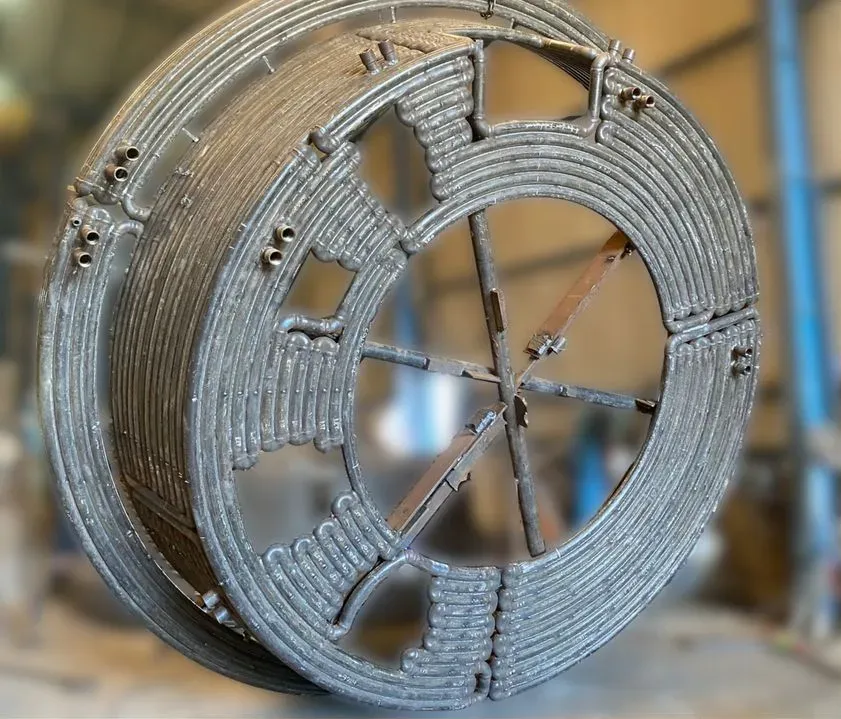
| Sondermaße nach Kundenzeichnungen |
| EN ISO 3834-2 zertifizierte Schweißqualität |
Die Last auf den Deckel ist nicht konstant und nicht proportional zur installierten Leistung. Entscheidend ist, wie stark der Lichtbogen von Schlacke abgeschirmt wird.
Eine Modellierungsstudie beziffert das: Mit in die Schmelze eingetauchtem Lichtbogen liegt der heißeste Punkt des Deckels bei ≈70 °C; mit an der Oberfläche frei liegendem Lichtbogen bei ≈330 °C. Derselbe Deckel, derselbe Ofen — der einzige Unterschied ist die Abschirmung. Der heißeste Punkt tritt unter allen Bedingungen in der Deckelmitte auf.
Dieselbe Regel zeigt sich bei EAF-Paneelen: Die maximale Wärmestromdichte liegt bei 600–700 kW/m² und sinkt bei stark mit Schlacke bedeckten Paneelen auf 200–300 kW/m².
Für die Auslegung bedeutet das: Der Deckel wird nach der Spitzenlast bemessen, nicht nach der mittleren Last. Spitzenlasten sind kurzzeitig, treten aber bei jedem Abstich wieder auf; sie verursachen die Frühausfälle.
Zhang et al. 2009; Toulouevski & Zinurov 2013
Wassergekühlte Wände und Decken sind seit 1980 Standardpraxis. Was sie bringen, lässt sich in einem Satz messen: Bei niedriger Außenoberflächentemperatur wird die Standzeit in Jahren gemessen.
Die kritische Schwelle hängt vom Werkstoff ab — ≈300 °C für eine Kupferwand, ≈400 °C für eine Wand aus unlegiertem Stahl. Darüber beschleunigt sich der Verschleiß und kann rasch zum Durchbrennen führen.
Was oberhalb der Schwelle passiert, ist ebenfalls definiert: Unter plötzlichen Temperaturschwankungen und Schlackeneinwirkung korrodiert das Material, blättert ab und entwickelt Risse, die zu Wasserlecks werden. Selbst Kupfer entwickelt bei ausreichend hoher Temperatur Risse.
Der Preis ist ebenfalls belegt: Wassergekühlte Seitenwände und Decken bringen etwa 10–20 kWh/t zusätzlichen Energieverbrauch mit sich. Das EU-BAT-Dokument stellt fest, dass dies durch Vorteile bei Anlagenverfügbarkeit und Wartung ausgeglichen wird.
EU JRC BREF 2013; Toulouevski & Zinurov 2013
Der Deckel ist die tragende, wassergekühlte Stahlkonstruktion, die die Pfanne abdeckt: Er trägt die Elektrodendurchführungen, den Rauchgasabzugsanschluss und die Hebeösen. An den Elektrodendurchführungen sitzt ein Feuerfest-Deltabereich mit drei Öffnungen; er schützt den Deckel vor Elektrodenhitze und lenkt das Rauchgas zum Abzug.
Es gibt zwei veröffentlichte Gehäusefamilien. Geschweißte Rohrkonstruktion — Stahlrohre, an die Haupttragstruktur geschweißt. Bei einem modellierten Deckel beträgt der Rohrinnendurchmesser 40 mm; das Kühlwasser folgt einem einzigen Kreislauf oder einem segmentierten 2×180°-/3×120°-/4×90°-Pfad. Kanalisierte Plattenkonstruktion — die Innenfläche besteht aus Stahlblech (z. B. ASTM A516 Gr 70), von der Rückseite geschweißt, damit die Innenseite glatt bleibt. Die Kanäle entstehen zwischen Innen- und Außenfläche.
Der Unterschied ist auf der Schlackenseite entscheidend: An freiliegenden Rohren, Schweißnähten und Spalten sammelt sich Schlacke und bildet stalaktitenartige Ablagerungen, die Gewicht hinzufügen und bei Abfall in die Schmelze eine Verunreinigung riskieren. Eine glatte Innenfläche wird gewählt, um dies zu verringern.
Die Wandstärkenregel widerspricht der Intuition: Die Wand für eine Verschleißreserve zu verdicken, verkürzt die Lebensdauer statt sie zu verlängern — eine dickere Wand erhöht die Oberflächentemperatur.
US 8.858.867 B2; US 6.418.157 B1; Zhang et al. 2009; Toulouevski & Zinurov 2013
Maßgeblich für den Durchführungsspalt ist nicht die Fertigungstoleranz, sondern die Elektrodenbewegung. Stromspitzen zu Schmelzbeginn erzeugen elektromagnetische Kräfte, die die Elektroden seitlich auslenken; der Spalt ist für diese Bewegung nötig. Der Größenunterschied ist auffällig: Die Elektrodendurchmessertoleranz liegt bei ±1 mm, während der belassene Ringspalt in Zentimetern gemessen wird.
Es gibt einen zweiten, pfannenspezifischen Spalt, dessen Ursache Schlacke ist: Der Ringspalt zwischen Deckel und Pfannenoberkante ist wegen Ablagerungen auf der Pfanne meist nicht schmaler als 150–200 mm. Die dort eindringende Luft ist nicht unbedeutend — sie verhindert die Herstellung bestimmter stickstoffarmer Stahlqualitäten.
Kontrolliert wird der Austritt nicht über den Durchsatz, sondern über den Druck. Ein kleiner Unterdruck unter dem Deckel verhindert unkontrollierten Staub- und Gasaustritt durch die Elektrodendurchführungen. Ein typischer dokumentierter Fehler: Ventilatoren mit ausreichendem Durchsatz, aber ohne den nötigen Druck für den erforderlichen Unterdruck.
Bei einem 200-Tonnen-Pfannenofen mit Ringluftvorhang lässt sich der Druck unter dem Deckel bei +5 Pa halten; der Luftverbrauch des Vorhangs liegt bei ≈100 m³/h (6 bar).
US 6.377.605 B1; Toulouevski & Zinurov 2013; Zhang et al. 2009
Veröffentlichte Kreislaufdaten: Durchfluss 120 m³/h, Wassergeschwindigkeit 2,65 m/s, Rohrinnendurchmesser 40 mm, Temperaturdifferenz über den Kreislauf ≈10 K. Der Mindestdurchfluss ergibt sich aus einer einfachen Beziehung: V = Q / [1,15 · ΔT] m³/h.
Die Austrittstemperaturgrenze hängt von der Wasserqualität ab — 40–50 °C bei unbehandeltem Wasser wegen Salzablagerungen, über 70 °C auch bei aufbereitetem Wasser unerwünscht.
Die eigentliche Grenze ist aber nicht die Austrittstemperatur, sondern das Sieden. Setzt lokales Sieden ein, kann die wasserseitige Wandtemperatur nicht unter die Sättigungstemperatur bei diesem Druck fallen; das System muss deutlich darunter ausgelegt werden.
Und eine hohe Geschwindigkeit allein ist keine Garantie: Hinter scharfen Ecken löst sich die Strömung von der Wand, die Geschwindigkeit sinkt kurzzeitig gegen null, und dort schnellt die Oberflächentemperatur hoch. Der schnelle Verschleiß einer kleinen Fläche in dieser kritischen Zone verkürzt die Lebensdauer des gesamten Elements; die Kreislaufauslegung endet nicht mit einer mittleren Geschwindigkeit, sondern mit dem Nachweis, dass sich die Strömung nirgends ablöst.
Ein dritter Verschleißpfad kommt aus der Wartung: Das Entfernen von Schlacke mit dem Meißel kann das Rohr verformen und den Wasserfluss einschränken.
Zhang et al. 2009; Toulouevski & Zinurov 2013; US 6.418.157 B1
Durchfluss und Temperaturdifferenz Ihres eigenen Kreislaufs können Sie mit demPanelkühlungs-Rechner überprüfen.
Quellen
