Filtreleme Sistemleri
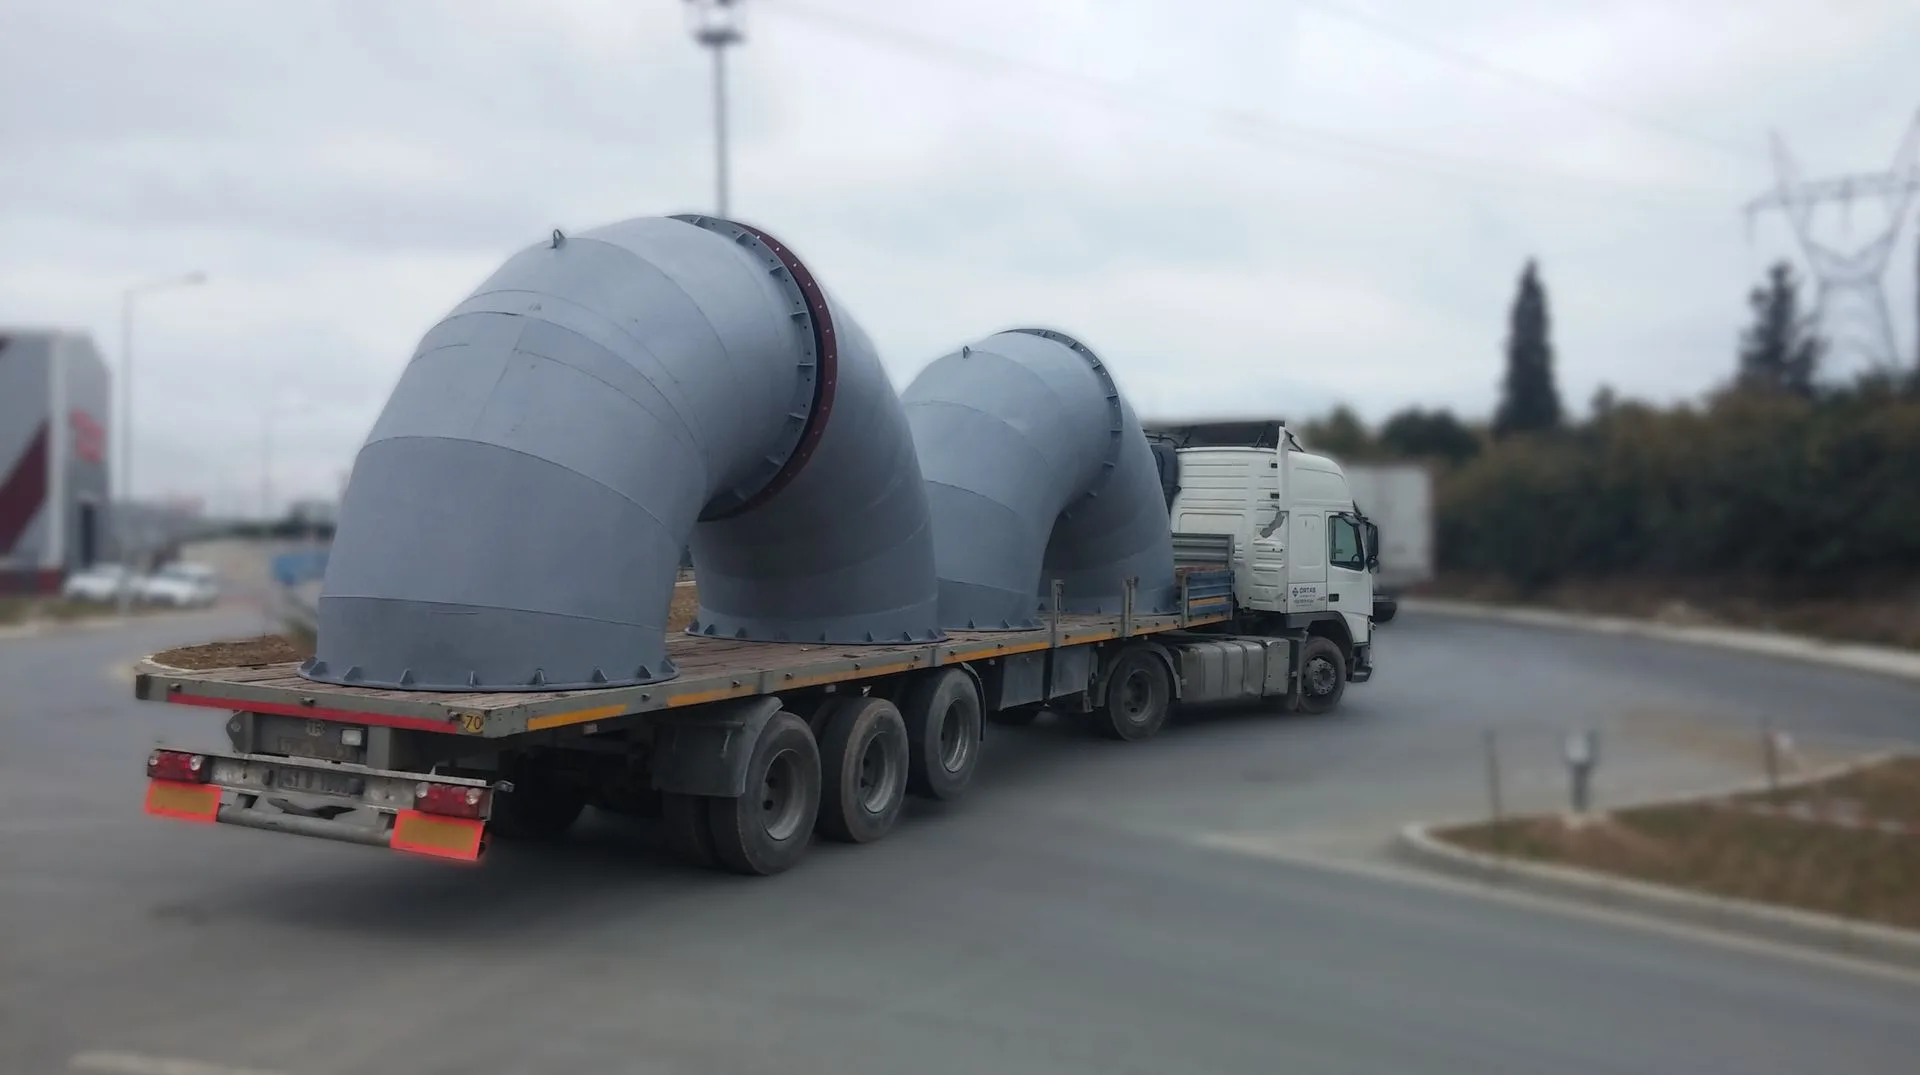
Endüstriyel dirsekler, çelikhane ve enerji tesislerinin filtreleme ve gaz kanalı sistemlerinde yön değişim noktalarında kullanılır. DNL Mühendislik standart üretim aralığı 5 ila 7 metre çap arasındadır. Müşteri projesine göre bu aralığın dışında büyük çaplı özel imalat da yapılır. Malzeme seçenekleri karbon çelik (CS), paslanmaz çelik (SS), kazan sacı ve corten çeliği kapsar. Malzeme seçimi müşterinin proses koşullarına ve gaz kimyasına göre belirlenir.
Hayır. Aynı gaz yolunda iki ayrı dirsek var ve sürekli karıştırılıyorlar. Ayırt edici soru "su soğutmalı mı" değil: ocak çatısında mı, yoksa gaz soğutulduktan sonraki kanal hattında mı.
4. delik dirseği ocak çatısının üstünde oturur. Oradaki gaz yoğun oksijen üflemesi sırasında 1.500–1.600 °C'dir; su soğutması bu yüzden zorunludur.
Endüstriyel dirsek aşağı akışta, gazın soğutulmasından sonraki kademededir. Orada gaz, dioksin oluşumunu engellemek için 250 °C altına indirilmiştir ve metal kanal 538 °C'ye kadar çalışabilir — yani sıcaklık belirleyici kısıt değildir. Belirleyici olan kesit, et kalınlığı, basınç kaybı ve aşınmadır. Soğutma öncesi kademede gaz çok daha sıcaktır; orası su soğutmalı kanalların alanıdır.
Ölçek de farklı: EAF tozsuzlaştırma hatlarında debi 1–2 milyon Nm³/h mertebesindedir, bu da metre mertebesinde kanal çapı demektir.
Toulouevski & Zinurov 2013; AB JRC BREF 2013; EPA 2002
Dirsek yarıçapı, fatura olarak geri dönen bir tasarım kararıdır — ve çoğu zaman fark edilmez.
EPA'nın hesap örneği bunu net gösteriyor: 76 metrelik düz kanalın tamamı 77,9 Pa kayıp verirken, aynı hattaki beş dirsek 81,7 Pa veriyor. Dirsekler, düz kanalın tamamından fazla kaybediyor. Kaybı belirleyen şey yarıçap/çap oranı.
| R/D | Kayıp katsayısı |
|---|---|
| 0,50 | 0,80 |
| 1,00 | 0,35 |
| 1,50 | 0,27 – 0,39 |
| 2,00 | 0,24 – 0,27 |
| 2,50 | 0,22 – 0,24 |
R/D'yi 0,50'den 1,50'ye çıkarmak kaybın yarıdan fazlasını siliyor. 1,50'den sonra kazanç hızla azalıyor. Enerji karşılığı: 1 milyon Nm³/h'lik bir tesiste 0,5 kPa'lık ek kayıp, emiş pompalarına yaklaşık 200 kW ekliyor.
EPA 2002; AB JRC BREF 2013
Bu konuyu sitedekigaz kanalları sayfasında da ele alıyoruz.
Üç şey: hız, çarpma açısı ve tane boyutu. En güçlüsü hız.
Tam ölçek tesis ölçümlerinde dirsek ömrü, hızın yaklaşık 4,5. kuvvetiyle düşüyor — yani hızı %20 azaltmak ömrü kabaca 2,7 kat uzatıyor. Ama hız serbestçe düşürülemez: taşıma hızının altında toz kanalda çöker. Çökelme ile aşınma arasında dar bir pencere var ve tasarım o pencereyi bulmaktır.
Sertleştirmek işe yaramıyor, bu ölçülmüş: çeliklerde ısıl işlem erozyon direncini iyileştirmemiş, saf metallerde direnç sertlikle ters orantılı çıkmış. Aşınma direnci malzeme sertliğiyle satın alınamıyor.
Asıl soru "dirsek aşınır mı" değil, hattın hangi kademesinde olduğu. İri sıçrantı çökeltme odası ve siklonlarda ayrılıyor; aşağı akış kanalı ağırlıkla ince füm taşıyor ve ince tozun aşındırıcılığı literatürde tartışmalı. İki kademeye aynı et kalınlığını vermek, birini gereksiz pahalı, diğerini kısa ömürlü yapar.
Ruff 1980; Tong 1981; Toulouevski & Zinurov 2013; AB JRC BREF 2013
DNL endüstriyel dirseği, kazan sacı gibi sac malzemeyi düz dilimlere kesip kaynaklayarak eğriyi yaklaştıracak biçimde imal eder; standart çap aralığı 5 ila 7 metre, daha büyük çaplar müşteri projesine göredir. Dilim sayısı açıya bağlı ve kuralı belli.
| Dirsek açısı | Dilim sayısı |
|---|---|
| 0 – 35° | 2 |
| 36 – 71° | 3 |
| 72 – 90° | 5 |
90° üzerinde her ek 18° için bir dilim ekleniyor. EPA'nın maliyet referansında 90° sac dirsek beş parçalı olarak tanımlanıyor — büyük çapta referans alınan uygulama bu.
Emiş altında çalışan hatlarda bir yapı tercihi daha var: negatif basınçta kaynaklı kanal, spiral sarımlıya tercih edilir. EAF tozsuzlaştırma hattı emiş altında çalıştığı için bu doğrudan geçerli.
EPA 2002
Kanal ısınınca uzar ve bu hareket dirseklerde toplanır — doğrultu değişimi hattın serbestlik noktasıdır.
Büyüklüğü şaşırtıyor: 40 metrelik düz bir hat, 20 °C'den 250 °C'ye ısındığında yaklaşık 120 mm uzar. Eurocode'un karbon çeliği için verdiği bağıntıdan:
| Sıcaklık | Uzama |
|---|---|
| 150 °C | 1,65 mm/m |
| 250 °C | 3,01 mm/m |
| 550 °C | 7,57 mm/m |
Bu, ankrajlı iki uç arasındaki bir dirsek bağlantısının yutabileceği bir hareket değildir; genleşme kompanzatörüyle karşılanır. Kumaş kompanzatör sıcaklık sınıfları: silikon-camelyafı veya aramid ≈260 °C, kaplamalı camelyafı ≈538 °C. Mesnetler hem eksenel hem boyuna harekete izin vermelidir.
Tasarım sıcaklığı normal işletmeye göre değil, soğutmanın aksadığı arıza haline göre seçilir.
EN 1993-1-2; EPA 2002
Hattınızın ne kadar uzayacağınıısıl genleşme hesaplayıcısı ile hesaplayabilir, uygun çözüm için kompanzatör sayfasına bakabilirsiniz.
Kaynaklar
