Sürekli Döküm Ekipmanları
Sürekli döküm hattı için bakır kalıp montajı (copper mould tube assembly) — kare kesitli bakır kokil borusu etrafına kurulan su ceketi, taşıyıcı gövde ve osilasyon masası bağlantılarından oluşan komple soğutma takımı.
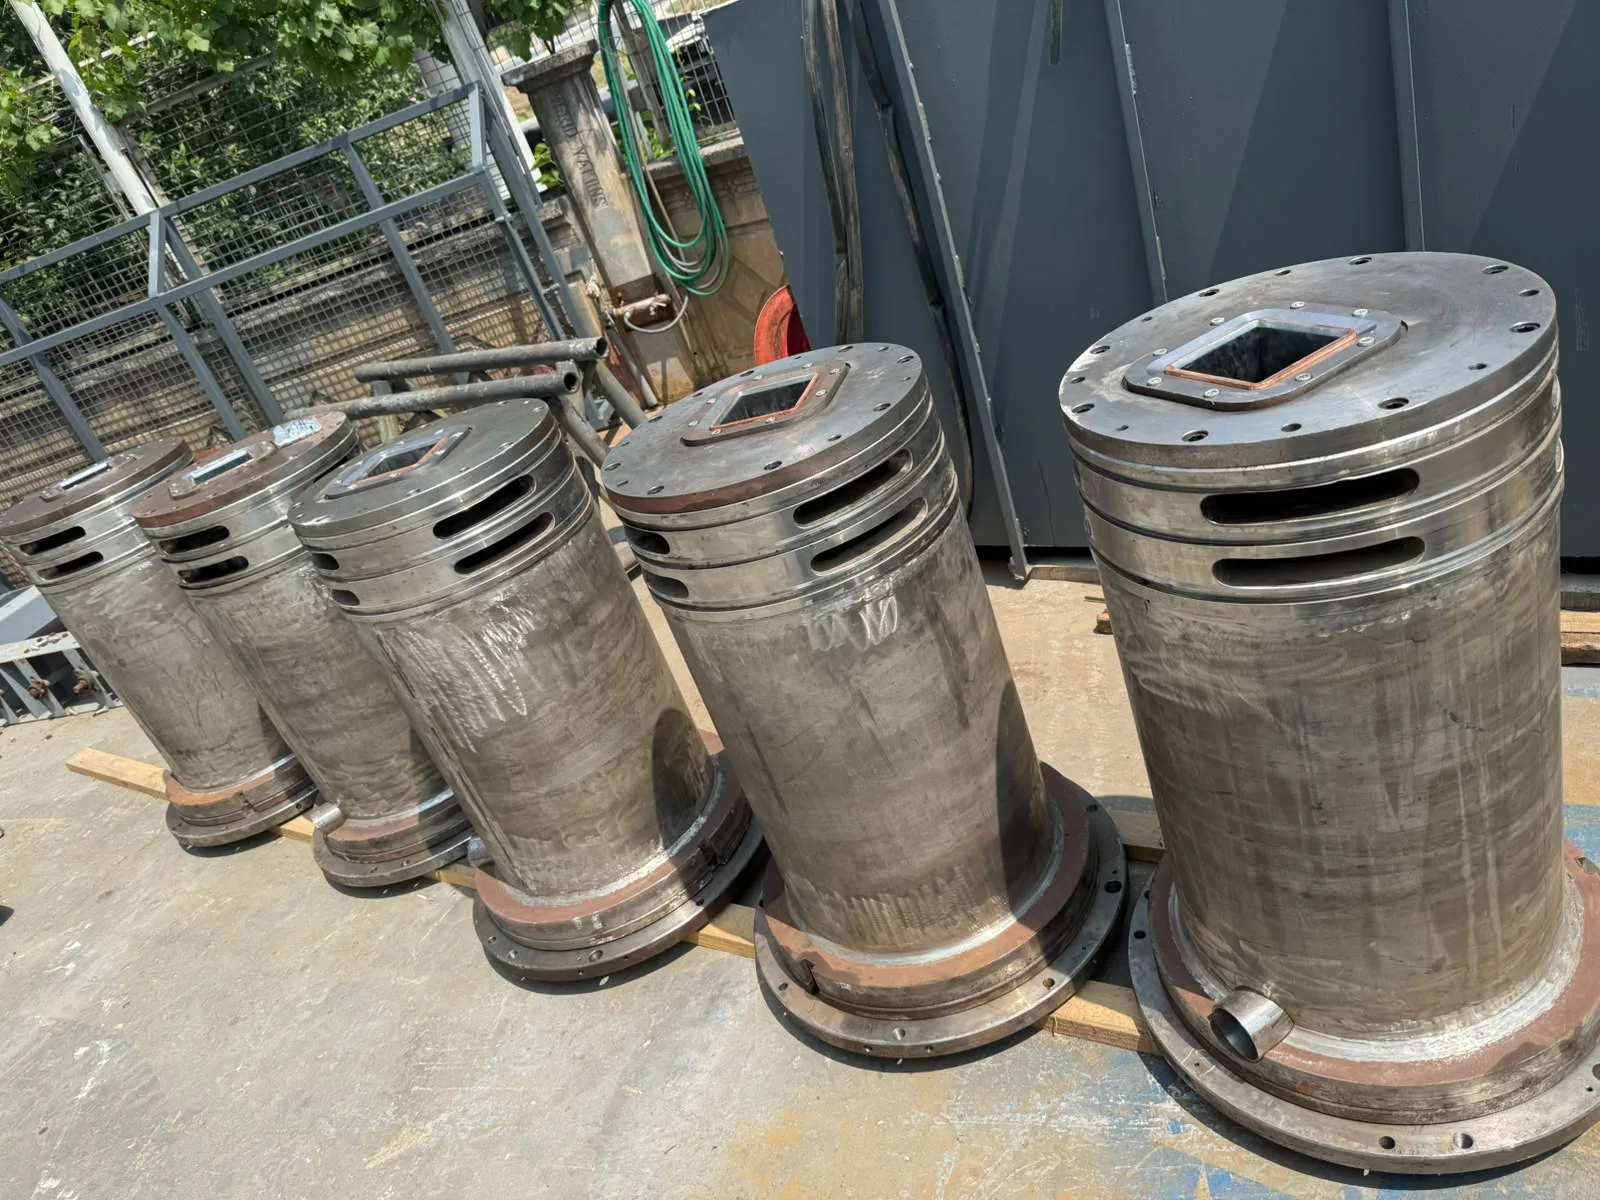
Sektörde bu takım mould assembly, billet mould, tube mould, crystallizer ve copper mould tube assembly adlarıyla da anılır.
Bakır kalıp ile elektrik ark ocağındaki bakır panel aynı metalden yapılır ve işleri birbirinin tersidir.
Panel üzerine gelen ısıdan kendini korur; soğutma onun hayatta kalma yöntemidir. Gördüğü maksimum ısı akısı 600–700 kW/m² mertebesindedir. Sürekli döküm kalıbında ise soğutma amacın kendisidir: sıvı çelikten ısı çekilerek kütüğün ilk kabuğu burada oluşur. Ortalama ısı akısı 2,4 MW/m², tepe değeri 5,0–5,7 MW/m² — ve bu tepe, menisküsün yalnızca 20–50 mm altında oluşur.
Panelin maksimumu ile kalıbın tepesi arasında sekiz kat fark var. Aynı metal, ters amaç.
Kokil takımı, kütüğün içinde katılaştığı bakır borunun etrafına kurulmuş bir soğutma kartuşudur.
Yapı şu parçalardan oluşur: kare kesitli bakır kokil borusu, onu saran paslanmaz su ceketi, suyu taşıyan dış gövde ve takımı osilasyon masasında taşıyan flanşlar. Ceket, halka biçimli bir flanş plakasıyla giriş ve dönüş haznelerine ayrılır. Üst ve alt kapak plakaları boruyu merkezler ve çevresinde halka keçeleri taşır; borunun üst ucundaki kanallara oturan kamalar boruyu askıda tutar. Dış flanş kokil masasına oturur ve üzerine bastıran kelepçelerle sabitlenir. Yayınlanmış saha örneklerinde kokil boyu 705–1000 mm aralığındadır.
Satın almada belirleyici nokta şu: bakır boru sarf malzemesidir, geri kalan takım yıllarca kullanılan yatırım kalemidir. Teklif karşılaştırırken flanş delik dairesinin, oturma yüzeyinin ve su bağlantısının mevcut osilasyon masasına uyması belirleyicidir.
US 4224977; US 4658884
Bakır boru bir aşınma parçasıdır; etrafındaki takım atılmaz, her boru değişiminde sökülüp yeniden kurulur.
Yayınlanmış ömür değerleri çelik kalitesine ve tesise göre geniş bir aralığa yayılıyor. 1984 tarihli bir patent o günün borusu için "en çok 150 şarj" diyor; 1999 tarihli bir başkası tipik değişim aralığını 120–200 döküm olarak veriyor. Bir bakır kokil üreticisinin saha bildiriminde ise geleneksel CuCrZr borular ortalama 1050 dökümde, 127×127 mm'lik gümüşlü bakır bir boru 1795 dökümde ve yaklaşık 50.000 tonda sökülmüş.
Ömrü bitiren şey genellikle aşınmanın kendisi değil, koniklik kaybıdır — boru aşındıkça iç profil düzleşir, biçim hataları ve patlama riski artar. Bütçeleme açısından sonuç net: takım bir kez bütçelenir, boru her kampanya için ayrı bütçelenir.
US 4658884; CA 2383075; KME saha bildirimi
Ceket, kalıptan çekilen ısının miktarını belirlemez; bakırın o ısı altında güvenle çalışıp çalışmadığını belirler.
Isı geçiş dirençlerinin dökümü bunu açıkça gösteriyor: gaz boşluğu 420 ve döküm curufu filmi 50 birim dirence sahipken, bakır cidar 2,6 ve su sınır tabakası yalnızca 4,3 birimdir (×10⁻⁵ m²K/W). Isı akısının seviyesi çelik ile bakır arasındaki ara yüzde belirleniyor, su tarafında değil. Sayısal çalışma da aynı yere çıkıyor: su boşluğunu 5 mm'den 3 mm'ye indirmek ortalama ısı akısını %1'in altında, su hızını 8'den 20 m/s'ye çıkarmak %3,14 değiştiriyor.
Ceketin işi bu yüzden daha çok ısı çekmek değil; kaynamayı önleyecek su hızını kurmak ve suyu çevre boyunca eşit dağıtmaktır. Kütük kokillerinde tipik su hızı 5–10 m/s'dir ve boşluk, tesisin verebildiği debide bu hızı kuracak kesit olarak belirlenir.
Kokilden sonra kütük ikincil soğutmada soğutulmaya devam eder; bu bölümFıskiye Sistemleri sayfasında anlatılıyor.
Schwerdtfeger, 2003; Wang vd., 2023
Kokil soğutmasının bilinen arıza modu soğuk yüzde kaynamadır ve sonucu doğrudan kütükte görülür.
Hakemli bir çalışma, su kanalındaki kesintili kaynamayı baklavalaşma, boyuna köşe çatlakları ve kalıp altı sızıntılarla ilişkilendiriyor. Mekanizma şu: kaynama kalıbın bütün yüzlerinde aynı anda olmuyor, dolayısıyla soğutma asimetrik hale geliyor. Önerdiği önlemler su hızını artırmak, su karşı basıncını yükseltmek ve menisküs bölgesinde soğuk yüzü pürüzlendirmek. Basınç burada belirleyici: yayınlanmış kokil besleme basınçları 5–15 bar aralığındadır ve basıncın işlevi, bakır cidardaki sıcaklığın o basınçtaki buharlaşma noktasını geçmesini engellemektir.
Kaynamanın ikinci etkisi kireçtir: biriken tabaka su tarafı direncine seri eklenir ve ısı çekimini kalıcı olarak düşürür.
Samarasekera & Brimacombe, 1982; SMS Demag patenti, 2000
Koniklik bakır borunun iç yüzeyine işlenir; takımın işi o konikliği sıcak çalışma koşulunda korumaktır.
Boru ısıl yük altında şekil değiştiriyor. Üç boyutlu analiz ve çalışan bir kütük makinesindeki deplasman ölçümleri, yüz ekseninde 0,1–0,3 mm dışa şişme gösteriyor; şişmenin üstünde %1–2/m negatif, altında yaklaşık %0,4/m pozitif koniklik oluşuyor. Yayınlanmış koniklik değerleri: hakemli bir kütük modelinde tek koniklik 0,75 %/m, bir optimizasyon çalışmasında 150×150 mm kesit için 0,6–0,7 %/m.
Aynı çalışma kalıcı deformasyonu azaltan şeyin borunun gövde içindeki mesnetlenme biçimi olduğunu, ayarlanabilir en etkili işletme değişkeninin ise su debisi olduğunu bildiriyor. Mesnet konumu, ceket tasarımının ölçülebilir çıktısıdır.
Park vd., 2002; Samarasekera vd., 1982; Pang vd., 2023
DNL bakır kokil takımını komple üretiyor ve monte edilmiş olarak teslim ediyor.
Kendi imalatı olan parçalar: bakır boruyu saran paslanmaz su ceketi, suyu taşıyan dış gövde, kokil masasına oturan flanş, boruyu merkezleyen üst ve alt kapak plakaları, keçe yuvaları ve su bağlantıları. Bakır boru takıma entegre edilerek birlikte veriliyor.
Takım proje bazında imal ediliyor; standart stok ölçü yok. Flanş delik dairesi, oturma yüzeyi ve su bağlantıları mevcut osilasyon masasına göre ölçülendiriliyor — bu yüzden teklif aşamasında mevcut takımın bağlantı ölçüleri isteniyor.
