Stranggussanlagen
Kupferkokillen-Baugruppe (copper mould tube assembly) für den Strangguss — eine komplette Kühlbaugruppe um ein quadratisches Kupferkokillenrohr: Wassermantel, Traggehäuse und Anschlüsse für den Oszillationstisch.
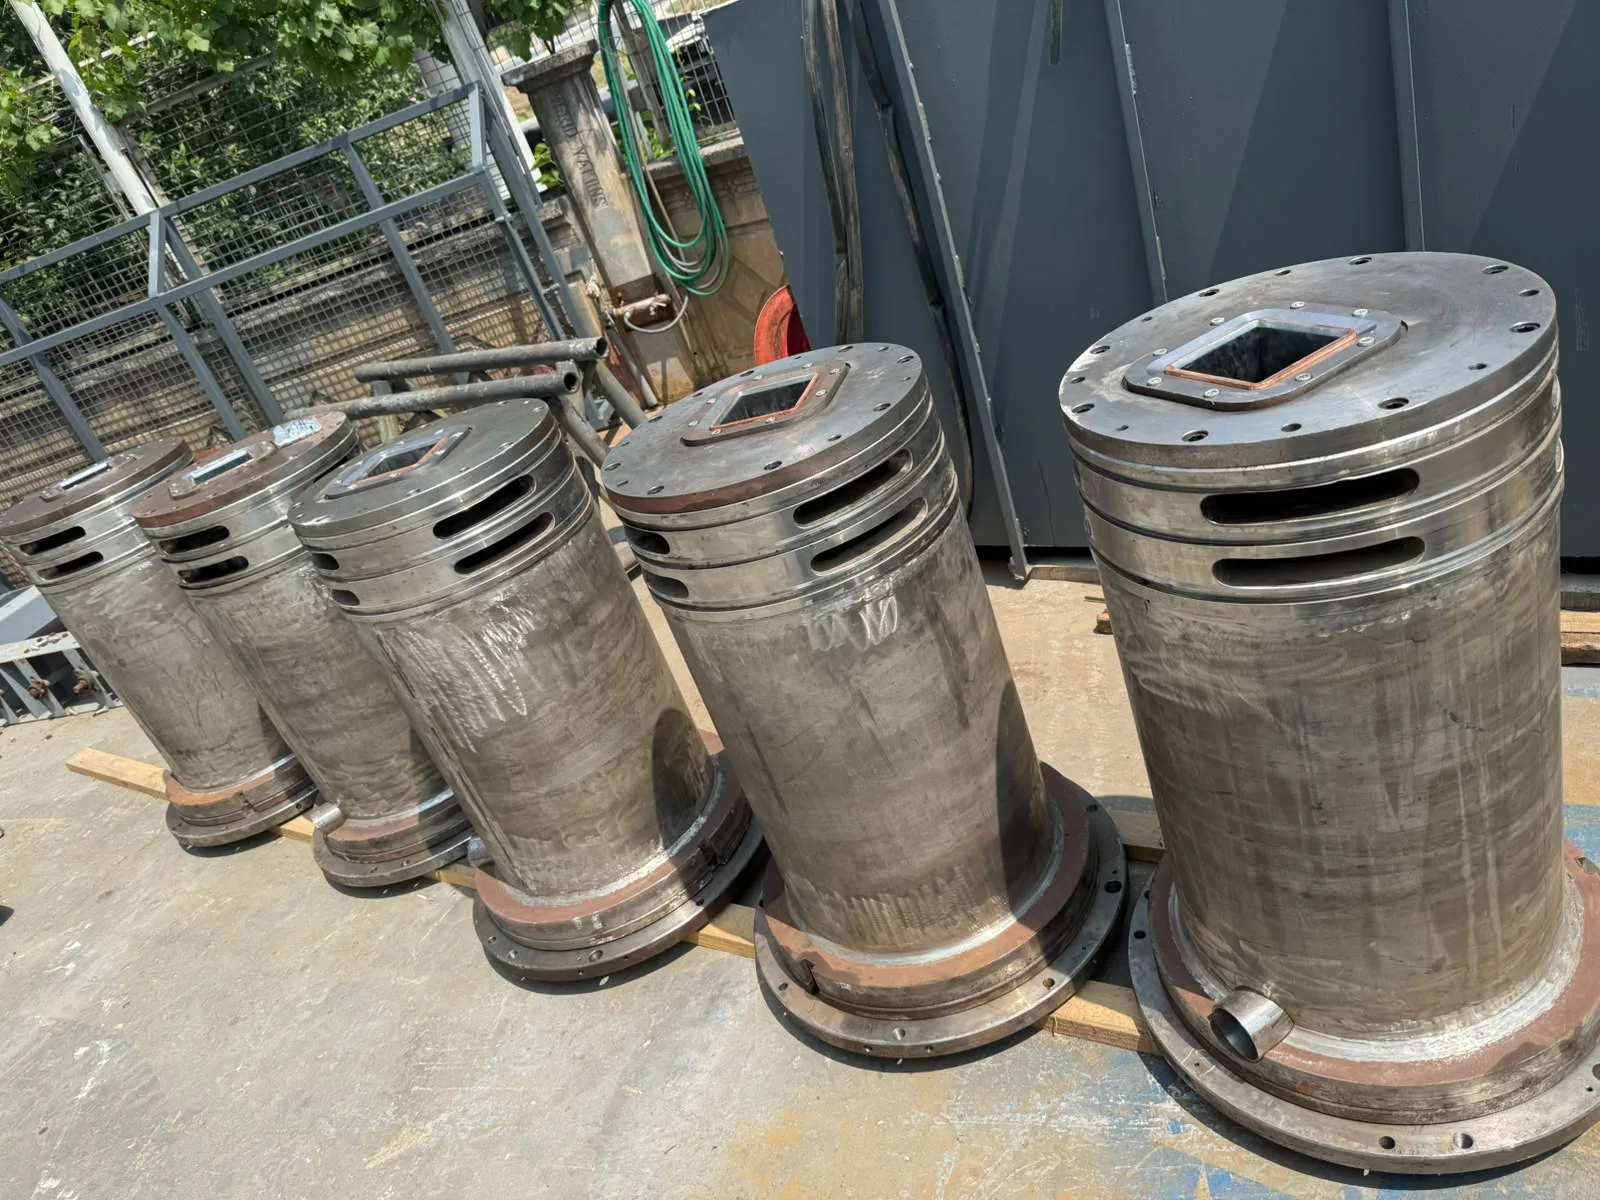
In der Branche wird diese Baugruppe auch als mould assembly, billet mould, tube mould, crystallizer oder copper mould tube assembly bezeichnet.
Kupferkokille und das Kupferpaneel im Elektrolichtbogenofen bestehen aus demselben Metall und erfüllen entgegengesetzte Aufgaben.
Das Paneel schützt sich vor der ankommenden Wärme; Kühlung ist sein Überlebensmechanismus. Die Spitzen-Wärmestromdichte liegt in der Größenordnung von 600–700 kW/m². In der Stranggusskokille ist Kühlung dagegen der eigentliche Zweck: Aus dem Flüssigstahl wird Wärme abgeführt, und genau dort entsteht die erste Schale des Knüppels. Die mittlere Wärmestromdichte liegt bei 2,4 MW/m², der Spitzenwert bei 5,0–5,7 MW/m² — und diese Spitze tritt nur 20–50 mm unterhalb des Meniskus auf.
Zwischen dem Maximum des Paneels und der Spitze der Kokille liegt ein Faktor acht. Gleiches Metall, entgegengesetzter Zweck.
Die Kokillenbaugruppe ist eine Kühlkartusche, die um das Kupferrohr herum aufgebaut ist, in dem der Knüppel erstarrt.
Die Struktur besteht aus: einem quadratischen Kupferkokillenrohr, dem umgebenden Wassermantel aus Edelstahl, dem wasserführenden Außengehäuse und den Flanschen, die die Baugruppe auf dem Oszillationstisch tragen. Der Mantel wird durch eine ringförmige Flanschplatte in Eintritts- und Rücklaufkammern unterteilt. Obere und untere Deckplatten zentrieren das Rohr und tragen Ringdichtungen um es herum; Keile in Nuten am oberen Rohrende halten das Rohr hängend. Der Außenflansch sitzt auf dem Kokillentisch und wird mit aufdrückenden Klemmen gesichert. In veröffentlichten Feldbeispielen liegt die Kokillenlänge im Bereich 705–1000 mm.
Entscheidend beim Einkauf: Das Kupferrohr ist ein Verschleißteil, die übrige Baugruppe ein über Jahre genutztes Investitionsgut. Beim Angebotsvergleich zählt, ob Flanschlochkreis, Sitzfläche und Wasseranschlüsse zum vorhandenen Oszillationstisch passen.
US 4224977; US 4658884
Das Kupferrohr ist ein Verschleißteil; die Baugruppe darum wird nicht entsorgt, sondern bei jedem Rohrwechsel demontiert und neu aufgebaut.
Veröffentlichte Standzeiten streuen je nach Stahlsorte und Anlage breit. Ein Patent von 1984 nennt für das damalige Rohr „höchstens 150 Chargen“; ein weiteres von 1999 gibt ein typisches Wechselintervall von 120–200 Güssen an. Im Feldbericht eines Kupferkokillenherstellers wurden konventionelle CuCrZr-Rohre im Schnitt nach 1.050 Güssen demontiert, ein silberhaltiges Kupferrohr mit 127×127 mm dagegen erst nach 1.795 Güssen und rund 50.000 Tonnen.
Was die Lebensdauer beendet, ist meist nicht der Verschleiß selbst, sondern der Konizitätsverlust — mit zunehmendem Verschleiß flacht das Innenprofil ab, und Formfehler sowie Durchbruchrisiko steigen. Für die Budgetierung ist die Konsequenz klar: Die Baugruppe wird einmal budgetiert, das Rohr für jede Kampagne separat.
US 4658884; CA 2383075; KME-Feldbericht
Der Mantel bestimmt nicht, wie viel Wärme der Kokille entzogen wird; er bestimmt, ob das Kupfer unter dieser Wärme sicher arbeitet.
Die Aufschlüsselung der Wärmeübergangswiderstände zeigt das deutlich: Der Gasspalt trägt 420 und der Gussschlackenfilm 50 Widerstandseinheiten, während die Kupferwand nur 2,6 und die wasserseitige Grenzschicht nur 4,3 beträgt (×10⁻⁵ m²K/W). Das Niveau der Wärmestromdichte wird an der Grenzfläche zwischen Stahl und Kupfer festgelegt, nicht auf der Wasserseite. Eine numerische Studie kommt zum selben Ergebnis: Eine Verengung des Wasserspalts von 5 mm auf 3 mm verändert die mittlere Wärmestromdichte um weniger als 1 %; eine Erhöhung der Wassergeschwindigkeit von 8 auf 20 m/s verändert sie um 3,14 %.
Die Aufgabe des Mantels ist deshalb weniger, mehr Wärme abzuziehen, sondern die Wassergeschwindigkeit zu erzeugen, die Sieden verhindert, und das Wasser gleichmäßig über den Umfang zu verteilen. Typische Wassergeschwindigkeiten in Knüppelkokillen liegen bei 5–10 m/s, und der Spalt wird als der Querschnitt bemessen, der diese Geschwindigkeit beim verfügbaren Durchfluss der Anlage herstellt.
Nach der Kokille wird der Knüppel in der Sekundärkühlung weiter gekühlt; dies behandelt die SeiteSprühdüsen.
Schwerdtfeger, 2003; Wang et al., 2023
Die bekannte Versagensart der Kokillenkühlung ist Sieden an der Kaltseite, und ihre Folge zeigt sich direkt am Knüppel.
Eine begutachtete Studie bringt intermittierendes Sieden im Wasserkanal mit Rhomboidität, longitudinalen Eckrissen und Leckagen unter der Kokille in Verbindung. Der Mechanismus: Das Sieden tritt nicht an allen Kokillenflächen gleichzeitig auf, wodurch die Kühlung asymmetrisch wird. Die Studie kommt zu einem direkten Schluss — die Vermeidung von intermittierendem Sieden ist der Schlüssel zur Herstellung fehlerfreier Knüppel. Als Maßnahmen werden eine höhere Wassergeschwindigkeit, ein höherer Wassergegendruck und das Aufrauen der Kaltseite im Meniskusbereich genannt. Der Druck ist hier entscheidend: Veröffentlichte Kokillen-Speisedrücke liegen bei 5–15 bar, und die Funktion dieses Drucks ist es, zu verhindern, dass die Temperatur der Kupferwand den Siedepunkt bei diesem Druck überschreitet.
Die zweite Wirkung des Siedens ist Kesselstein: Die abgelagerte Schicht addiert sich in Reihe zum wasserseitigen Widerstand und senkt die Wärmeabfuhr dauerhaft.
Samarasekera & Brimacombe, 1982; SMS-Demag-Patent, 2000
Die Konizität wird in die Innenfläche des Kupferrohrs eingearbeitet; die Aufgabe der Baugruppe ist es, diese Konizität unter heißen Betriebsbedingungen zu erhalten.
Das Rohr verformt sich unter thermischer Last. Dreidimensionale Analysen und Verschiebungsmessungen an einer laufenden Knüppelgussanlage zeigen auf der Flächenachse eine Ausbauchung von 0,1–0,3 mm nach außen; oberhalb der Ausbauchung entsteht eine negative Konizität von 1–2 %/m, darunter eine positive von etwa 0,4 %/m. Entworfene und tatsächliche Betriebskonizität sind also nicht dasselbe.
Veröffentlichte Konizitätswerte: Ein begutachtetes Knüppelmodell verwendet eine einfache Konizität von 0,75 %/m, eine Optimierungsstudie gibt für einen 150×150-mm-Querschnitt 0,6–0,7 %/m an.
Dieselbe Studie berichtet, dass die Art der Rohrabstützung im Gehäuse die bleibende Verformung verringert und dass der Wasserdurchfluss die wirksamste einstellbare Betriebsgröße ist. Die Position der Abstützung ist ein messbares Ergebnis der Mantelkonstruktion.
Park et al., 2002; Samarasekera et al., 1982; Pang et al., 2023
DNL fertigt die Kupferkokillen-Baugruppe komplett und liefert sie fertig montiert.
In eigener Fertigung entstehen: der das Kupferrohr umgebende Wassermantel aus Edelstahl, das wasserführende Außengehäuse, der auf dem Kokillentisch sitzende Flansch, die oberen und unteren Deckplatten zur Zentrierung des Rohrs, die Dichtungssitze und die Wasseranschlüsse. Das Kupferrohr wird in die Baugruppe integriert und zusammen mit ihr geliefert.
Die Baugruppe wird projektbezogen gefertigt; es gibt kein Standardlagermaß. Flanschlochkreis, Sitzfläche und Wasseranschlüsse werden auf den vorhandenen Oszillationstisch abgestimmt — deshalb werden in der Angebotsphase die Anschlussmaße der vorhandenen Baugruppe angefragt.
