Stranggussanlagen
DNL fertigt Komponenten für Knüppelgussanlagen (Billet Caster) im Strangguss, angepasst an Kapazität und Knüppelgröße des Kunden — zuverlässige und effiziente Prozesslösungen.
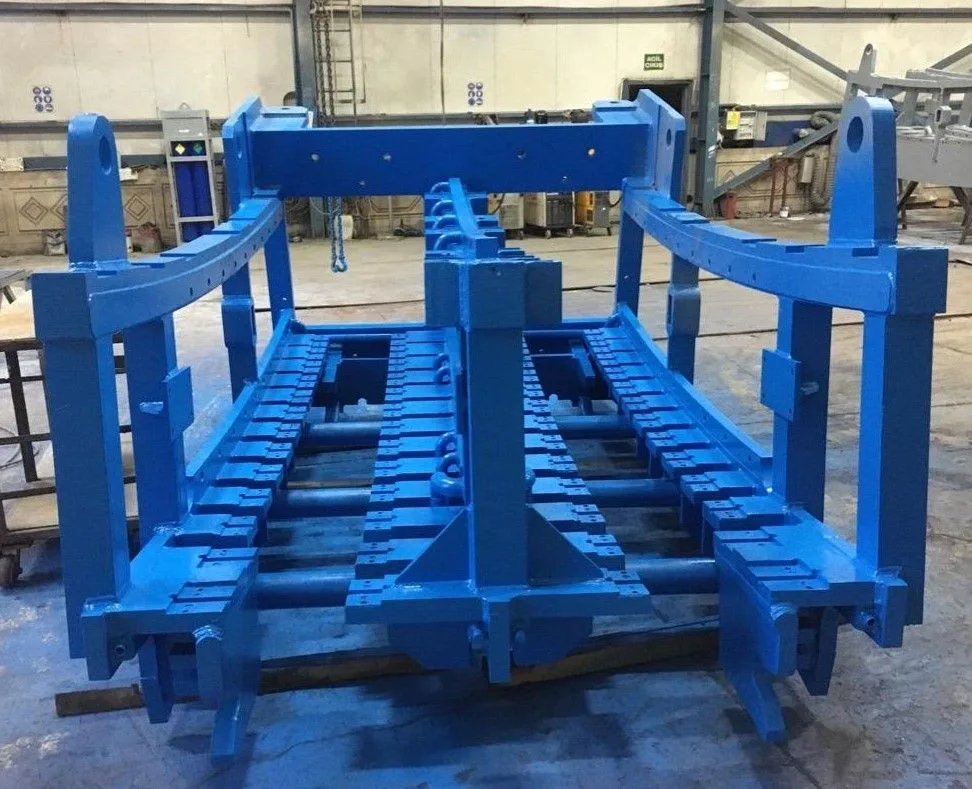
| Kundenspezifische Konstruktion nach Kapazität und Knüppelgröße |
| Mechanische Komponenten nach Industriestandard |
Um ein Vielfaches höher als bei einem EAF-Paneel. Eine numerische Studie an einer Hochgeschwindigkeits-Knüppelkokille gibt bei einer Gießgeschwindigkeit von 4–4,5 m/min eine durchschnittliche Wärmestromdichte von etwa 2,4 MW/m² zwischen Knüppelschale und Kokille an. Zum Vergleich: Der Spitzenwert eines EAF-Wandpaneels liegt in der Größenordnung von 600–700 kW/m² (Toulouevski & Zinurov, Innovation in Electric Arc Furnaces, 2. Auflage, Abschnitt 12.3.1).
Die erstarrende Schale zieht sich beim Abkühlen zusammen und beginnt, sich von der Kokillenwand zu lösen; es entsteht ein Luftspalt, und der Wärmeübergang verschlechtert sich. Die Konizität gleicht diese Schrumpfung aus und erhält den Kontakt. Das Wärmeübergangsmodell für Strangguss der University of Illinois berechnet die ideale Konizität aus der Schalenschrumpfung. Da die Betriebsgeschwindigkeit beim Hochgeschwindigkeits-Knüppelguss 4–4,5 m/min erreichen kann, ist die Konizität besonders entscheidend.
Kupferkokillen, wassergekühlte Pinch-Paneele und Maschinenkomponenten. DNL Mühendislik fertigt diese Teile passend zum Knüppelquerschnitt und zur Gießgeschwindigkeit des Kunden.
