Pota Ocağı (LF) Sistemleri
Pota ocağı kapağı — yüksek sıcaklığa dayanıklı, müşteriye özel tasarım ve imalat. DNL, su soğutmalı çelik kapak yapısını üretir.
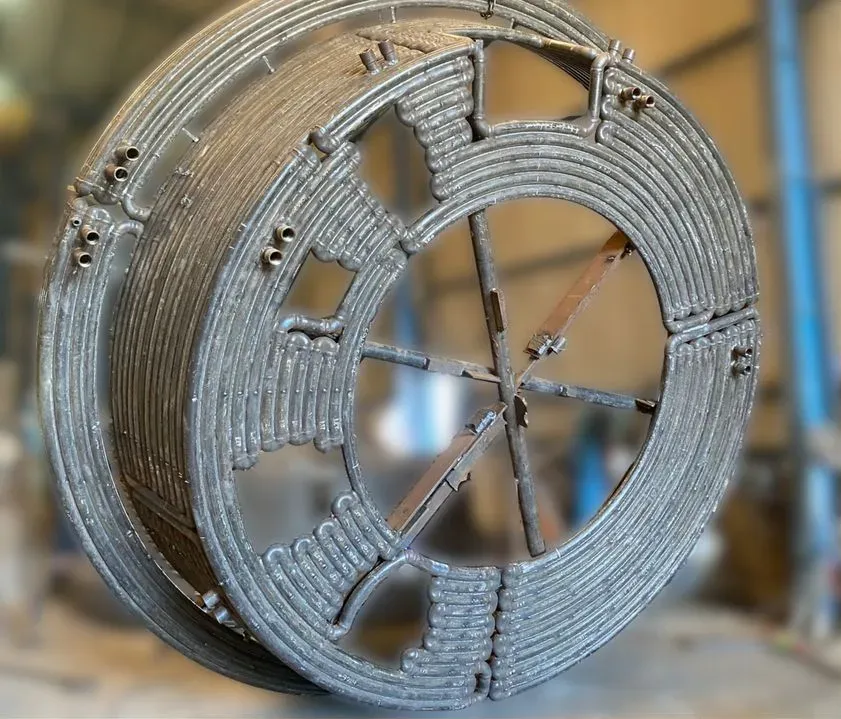
| Müşteri çizimlerine göre özel boyut |
| EN ISO 3834-2 sertifikalı kaynak kalitesi |
Kapağın gördüğü yük sabit değildir ve kurulu güçle doğru orantılı da değildir. Belirleyici olan, arkın cüruf altında ne kadar gizlendiğidir.
Bir modelleme çalışması bunu sayıya döküyor: ark ergiyiğe gömülü çalışırken kapağın en sıcak noktası ≈70 °C, ark yüzeye çıktığında ≈330 °C. Aynı kapak, aynı ocak — fark yalnızca perdelenmede. En sıcak nokta her koşulda kapağın ortasında oluşuyor. Aynı kural ark ocağı panellerinde de görülüyor: maksimum ısı akısı 600–700 kW/m² iken, cürufla yoğun kaplanmış panellerde 200–300 kW/m²'ye düşüyor.
Tasarıma yansıması şu: kapak ortalama yüke göre değil, pik yüke göre boyutlandırılır. Pik yükler kısadır ama her dökümde tekrarlanır; erken arızaların sebebi bunlardır.
Zhang ve ark. 2009; Toulouevski & Zinurov 2013
Su soğutmalı duvar ve çatılar 1980'den beri standart uygulama. Kazandırdığı şey tek cümleyle ölçülebiliyor: düşük dış yüzey sıcaklığında servis süresi yıllarla ölçülür.
Kritik eşik malzemeye bağlı — bakır cidarda ≈300 °C, düşük karbonlu çelik cidarda ≈400 °C. Bu aşıldığında aşınma hızlanıyor ve kısa sürede delinmeye gidebiliyor.
Eşiğin üstünde ne olduğu da tanımlı: ani sıcaklık dalgalanmaları ve cüruf etkisi altında malzeme korozyona uğrar, pul pul dökülür, çatlaklar gelişip su kaçağına dönüşür. Yeterince yüksek sıcaklıkta bakırda bile çatlak oluşur.
Bedeli de belgeli: su soğutmalı yan duvar ve çatılar yaklaşık 10–20 kWh/ton ek enerji tüketir. AB BAT belgesi bunun tesis kullanılabilirliği ve bakım avantajlarıyla dengelendiğini belirtiyor.
AB JRC BREF 2013; Toulouevski & Zinurov 2013
Kapak, potayı örten taşıyıcı su soğutmalı çelik gövdedir: elektrot geçişlerini, baca gazı emiş bağlantısını ve kaldırma bağlantılarını taşır. Elektrot geçişlerinde üç açıklıklı refrakter delta bölümü bulunur; kapağı elektrot ısısından korur ve baca gazını emiş girintisine yöneltir.
Yayınlanmış iki gövde ailesi var. Boru kaynaklı gövde — çelik borular ana yapıya kaynaklanır. Modellenen bir kapakta boru iç çapı 40 mm. Soğutma suyu tek devre hâlinde ya da 2×180°, 3×120°, 4×90° segment hâlinde dolaşır. Kanallı plaka gövde — iç yüzey çelik plaka (ör. ASTM A516 Gr 70), ek dikişleri arkadan kaynaklanarak iç yüz düz tutulur. Kanallar iç ve dış yüzey arasında oluşturulur.
Fark cüruf tarafında belirleyici: açıkta kalan boru, kaynak ve girintilere cüruf yapışıp sarkıt gibi birikiyor, kapağı ağırlaştırıyor ve ergiyiğe düşebiliyor. Düz iç yüzey bunu azaltmak için seçiliyor.
Cidar kalınlığı kuralı ise sezgiye aykırı: aşınma payı için kalınlaştırmak ömrü uzatmaz, kısaltır — kalın cidarda yüzey sıcaklığı yükselir.
US 8.858.867 B2; US 6.418.157 B1; Zhang ve ark. 2009; Toulouevski & Zinurov 2013
Geçiş boşluğunu belirleyen şey imalat toleransı değil, elektrotun hareketi. Akım sıçramaları elektromanyetik kuvvet yaratıyor ve elektrotta belirgin yanal sapmaya yol açıyor; boşluk bu hareket için bırakılıyor. Ölçek farkı çarpıcı: elektrot çap toleransı ±1 mm mertebesindeyken bırakılan halka boşluk santimetrelerle ölçülüyor.
Pota ocağına özel ikinci bir boşluk daha var, sebebi cüruf: kapak ile pota üst kenarı arasındaki halka boşluk, pota üzerindeki birikintiler yüzünden genellikle 150–200 mm'den az olmuyor. Buradan giren hava önemsiz değil — düşük azotlu çelik kalitelerinin üretimini engelliyor.
Kaçağın kontrol yolu debi değil, basınç. Kapak altında tutulan küçük bir negatif basınç, elektrot deliklerinden kontrolsüz toz ve gaz çıkışını ortadan kaldırıyor. Kaydedilmiş tipik hata: yeterli debiye sahip ama gereken vakumu yaratamayan fan seçimi.
Halka hava perdesi uygulanan 200 tonluk bir pota ocağında kapak altı basıncı +5 Pa'da tutulabiliyor; perdenin hava tüketimi ≈100 m³/h (6 bar).
US 6.377.605 B1; Toulouevski & Zinurov 2013; Zhang ve ark. 2009
Yayınlanmış devre verisi: debi 120 m³/h, su hızı 2,65 m/s, boru iç çapı 40 mm, devre boyunca sıcaklık farkı ≈10 K. Minimum debi basit bir bağıntıyla bulunuyor: V = Q / [1,15 · ΔT] m³/h.
Çıkış sıcaklığı sınırı suyun kalitesine bağlı — arıtılmamış suda tuz birikmesi yüzünden 40–50 °C, arıtılmış suda bile 70 °C üzeri istenmiyor.
Ama asıl kısıt çıkış sıcaklığı değil, kaynama. Yerel kaynama başlayınca cidarın su tarafındaki sıcaklığı, o basınçtaki doyma sıcaklığının altına inemiyor; sistem bunun belirgin altında kalacak şekilde tasarlanmak zorunda.
Ve yüksek hız tek başına güvence değil: keskin köşelerin arkasında akış cidardan ayrılıyor, hız anlık olarak sıfıra yaklaşıyor ve orada yüzey sıcaklığı fırlıyor. Kritik bölgede küçük bir alanın hızlı aşınması tüm elemanın ömrünü kısaltıyor; devre tasarımı ortalama hızı tutturmakla değil, her kesitte akışın ayrılmadığını göstermekle biter.
Üçüncü bir aşınma yolu bakımdan geliyor: cürufun keskiyle temizlenmesi boruyu deforme edip su akışını kısıtlayabiliyor.
Zhang ve ark. 2009; Toulouevski & Zinurov 2013; US 6.418.157 B1
Kendi devrenizin debi ve sıcaklık farkınıpanel soğutma hesaplama aracı ile kontrol edebilirsiniz.
Kaynaklar
