Filtersysteme
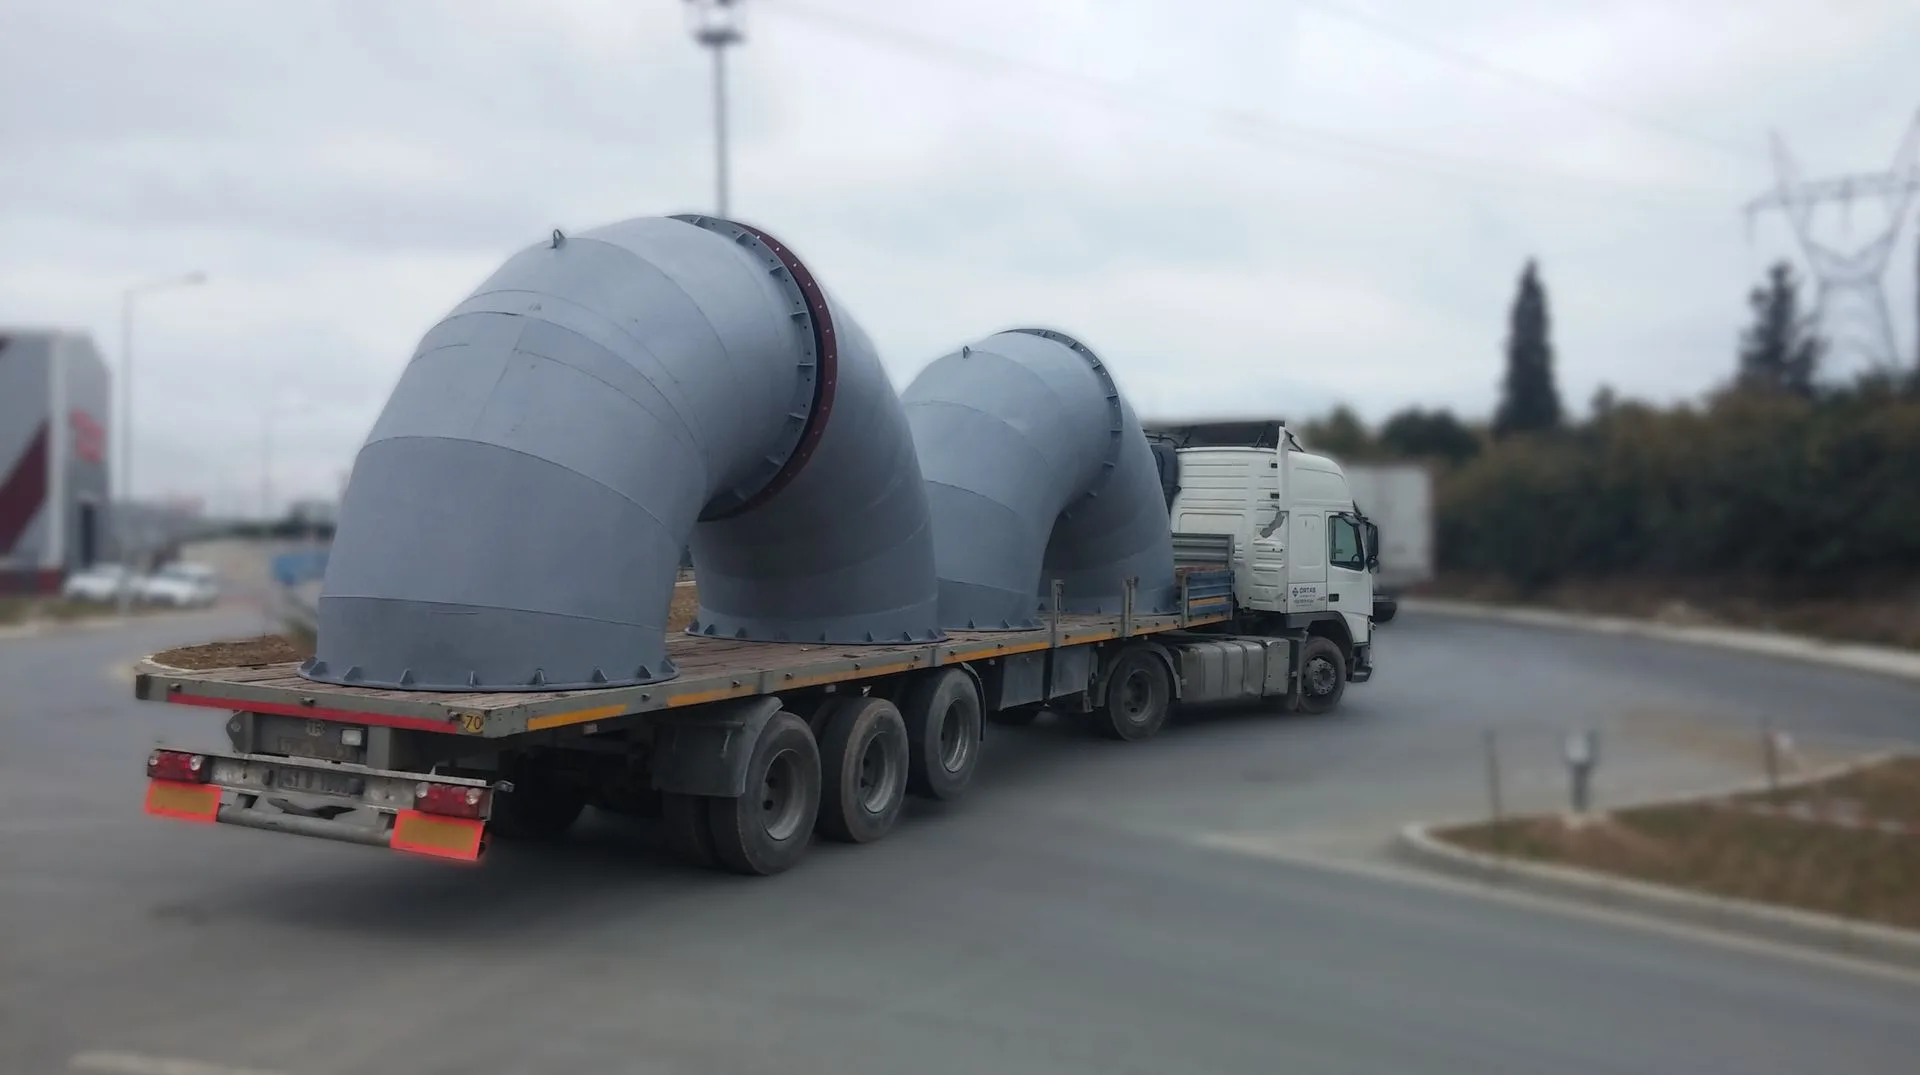
Industriekrümmer werden an Richtungswechselpunkten in Filtrations- und Gaskanalsystemen von Stahlwerken und Energieanlagen eingesetzt. Der Standardfertigungsbereich von DNL Mühendislik beträgt 5 bis 7 Meter Durchmesser. Größere Durchmesser können nach Kundenprojekt gefertigt werden. Materialoptionen umfassen Kohlenstoffstahl (CS), Edelstahl (SS), Kesselblech und Corten-Stahl. Die Materialauswahl richtet sich nach den Prozessbedingungen und der Gaschemie des Kunden.
Nein. Im selben Gasweg gibt es zwei getrennte Krümmer, und sie werden ständig verwechselt. Die entscheidende Frage ist nicht „wassergekühlt oder nicht“, sondern ob er auf dem Ofendeckel sitzt oder in der Kanalstrecke nach der Gaskühlung.
Der Vierlochkrümmer sitzt auf dem Ofendeckel. Das Gas dort liegt während intensiven Sauerstoffblasens bei 1.500–1.600 °C; deshalb ist Wasserkühlung zwingend.
Der Industriekrümmer sitzt stromabwärts, in der Stufe nach der Gaskühlung. Dort ist das Gas unter 250 °C gekühlt, um Dioxinbildung auszuschließen, und ein Metallkanal ist bis 538 °C einsetzbar — die Temperatur ist also nicht die bestimmende Grenze. Bestimmend sind Querschnitt, Wandstärke, Druckverlust und Verschleiß. In der Stufe vor der Kühlung ist das Gas weit heißer; dort liegt die Domäne wassergekühlter Kanäle.
Auch der Maßstab unterscheidet sich: EAF-Entstaubungsstrecken führen Ströme in der Größenordnung von 1–2 Millionen Nm³/h, das bedeutet Kanaldurchmesser in Metergröße.
Toulouevski & Zinurov 2013; EU JRC BREF 2013; EPA 2002
Der Krümmerradius ist eine Konstruktionsentscheidung, die als Rechnung zurückkommt — und meist unbemerkt bleibt.
EPAs Rechenbeispiel zeigt das deutlich: Die gesamte 76 Meter lange gerade Kanalstrecke verliert 77,9 Pa, während die fünf Krümmer derselben Strecke 81,7 Pa verlieren. Die Krümmer verlieren mehr als die gesamte gerade Strecke. Maßgeblich ist das Radius-Durchmesser-Verhältnis.
| R/D | Verlustkoeffizient |
|---|---|
| 0,50 | 0,80 |
| 1,00 | 0,35 |
| 1,50 | 0,27 – 0,39 |
| 2,00 | 0,24 – 0,27 |
| 2,50 | 0,22 – 0,24 |
Eine Erhöhung von R/D von 0,50 auf 1,50 beseitigt mehr als die Hälfte des Verlusts. Jenseits von 1,50 flacht der Gewinn schnell ab. Der Energiegegenwert: Bei einer Anlage mit 1 Million Nm³/h erhöht ein zusätzlicher Verlust von 0,5 kPa den Stromverbrauch der Sauggebläse um etwa 200 kW.
EPA 2002; EU JRC BREF 2013
Dieses Thema behandeln wir auf der SeiteGaskanäle ebenfalls.
Drei Dinge: Geschwindigkeit, Aufprallwinkel und Korngröße. Am stärksten wirkt die Geschwindigkeit.
In großmaßstäblichen Anlagenmessungen sinkt die Krümmerlebensdauer mit etwa der 4,5. Potenz der Geschwindigkeit — eine Geschwindigkeitsreduktion um 20 % verlängert die Lebensdauer also um etwa das 2,7-Fache. Die Geschwindigkeit lässt sich aber nicht beliebig senken: Unterhalb der Fördergeschwindigkeit setzt sich Staub im Kanal ab. Zwischen Ablagerung und Erosion liegt ein schmales Fenster, und die Auslegung besteht darin, es zu treffen.
Härten hilft nicht, und das ist gemessen: Wärmebehandlung hat bei Stählen die Erosionsbeständigkeit nicht verbessert, und bei reinen Metallen ist die Beständigkeit umgekehrt proportional zur Härte. Erosionsbeständigkeit lässt sich nicht über die Werkstoffhärte erkaufen.
Die eigentliche Frage ist nicht „erodiert der Krümmer“, sondern in welcher Stufe der Strecke er sitzt. Grobe Spritzer setzen sich in Absetzkammer und Zyklonen ab; die stromabwärtige Strecke führt überwiegend feinen Rauch, und dessen Abrasivität ist in der Literatur umstritten. Für beide Stufen dieselbe Wandstärke anzusetzen, macht die eine unnötig teuer und die andere kurzlebig.
Ruff 1980; Tong 1981; Toulouevski & Zinurov 2013; EU JRC BREF 2013
DNL fertigt den Industriekrümmer aus Blechmaterial wie Kesselblech, indem das Blech in gerade Segmente geschnitten und zur Annäherung der Kurve verschweißt wird; der Standardbereich liegt bei 5 bis 7 Meter Durchmesser, größere Durchmesser nach Kundenprojekt. Die Segmentzahl hängt vom Winkel ab, und die Regel ist klar.
| Krümmerwinkel | Segmentzahl |
|---|---|
| 0 – 35° | 2 |
| 36 – 71° | 3 |
| 72 – 90° | 5 |
Oberhalb von 90° kommt für jede weiteren 18° ein Segment hinzu. EPAs eigene Kostenreferenz beschreibt einen 90°-Blechkrümmer als fünfteilig — das ist die Referenzpraxis bei großem Durchmesser.
Für unter Unterdruck betriebene Strecken gibt es eine weitere Konstruktionspräferenz: Bei Unterdruck wird geschweißter Kanal gegenüber spiralgewickeltem bevorzugt. Da eine EAF-Entstaubungsstrecke unter Unterdruck arbeitet, gilt dies direkt.
EPA 2002
Ein Kanal dehnt sich beim Erwärmen aus, und diese Bewegung konzentriert sich an Krümmern — ein Richtungswechsel ist der Freiheitspunkt der Strecke.
Das Ausmaß überrascht: Eine gerade, 40 Meter lange Strecke, die sich von 20 °C auf 250 °C erwärmt, dehnt sich um etwa 120 mm aus. Aus der Eurocode-Beziehung für Kohlenstoffstahl:
| Temperatur | Dehnung |
|---|---|
| 150 °C | 1,65 mm/m |
| 250 °C | 3,01 mm/m |
| 550 °C | 7,57 mm/m |
Das ist keine Bewegung, die eine Krümmerverbindung zwischen zwei verankerten Enden aufnehmen kann; sie wird von einem Dehnungskompensator aufgenommen. Gewebekompensator-Temperaturklassen: Silikon-Glasfaser oder Aramid ≈260 °C, beschichtete Glasfaser ≈538 °C. Lager müssen sowohl axiale als auch seitliche Bewegung zulassen.
Die Auslegungstemperatur wird nicht für den Normalbetrieb gewählt, sondern für den Störfall, in dem die Kühlung ausfällt.
EN 1993-1-2; EPA 2002
Wie stark sich Ihre eigene Strecke ausdehnt, können Sie mit demWärmedehnungs-Rechner berechnen, passende Lösungen finden Sie auf der Seite Kompensatoren.
Quellen
